هاتف: +86-0573-89103923 / +86 182 6841 1181

بريد إلكتروني:globalmarketing@xusen.com


 英语
 阿拉伯语
 简体中文
ماستر مثبطات اللهب: كيفية اختيار النوع المناسب واستخدامه دون إضاعة المال
2026-11-06
إذا كنت تصنع قطعًا بلاستيكية للكابلات أو الأجهزة أو الإلكترونيات أو مواد البناء أو الأجزاء الداخلية للسيارة، فمن المحتمل أن يسألك العملاء سؤالًا واحدًا: "هل هي مثبطة للهب؟" إن الصبغة الرئيسية المقاومة للهب هي أسهل طريقة لمنح البلاستيك العادي تلك القدرة دون إعادة بناء تركيبتك بالكامل. يشرح هذا الدليل ماهيته، والأنواع الموجودة، وكم يجب إضافته، وكيفية تجنب الأخطاء الشائعة التي تسبب الاختبارات الفاشلة وإهدار المواد.
محتوى
- 1 ما هو ماستر مثبطات اللهب وكيف يعمل؟
- 2 الأنواع الرئيسية من مثبطات اللهب ماستر
- 3 مطابقة الأصبغة الرئيسية مع الراتنج الأساسي الخاص بك
- 4 ما هو مقدار ماستر مثبطات اللهب الذي يجب عليك إضافته؟
- 5 نصائح المعالجة للحصول على نتائج مستقرة
- 6 المشاكل الشائعة وكيفية إصلاحها
- 7 المعايير والشهادات التي يجب طلبها
- 8 كيفية اختيار مورد موثوق لمقاومات اللهب للأصبغة الرئيسية
- 9 الأفكار النهائية
ما هو ماستر مثبطات اللهب وكيف يعمل؟
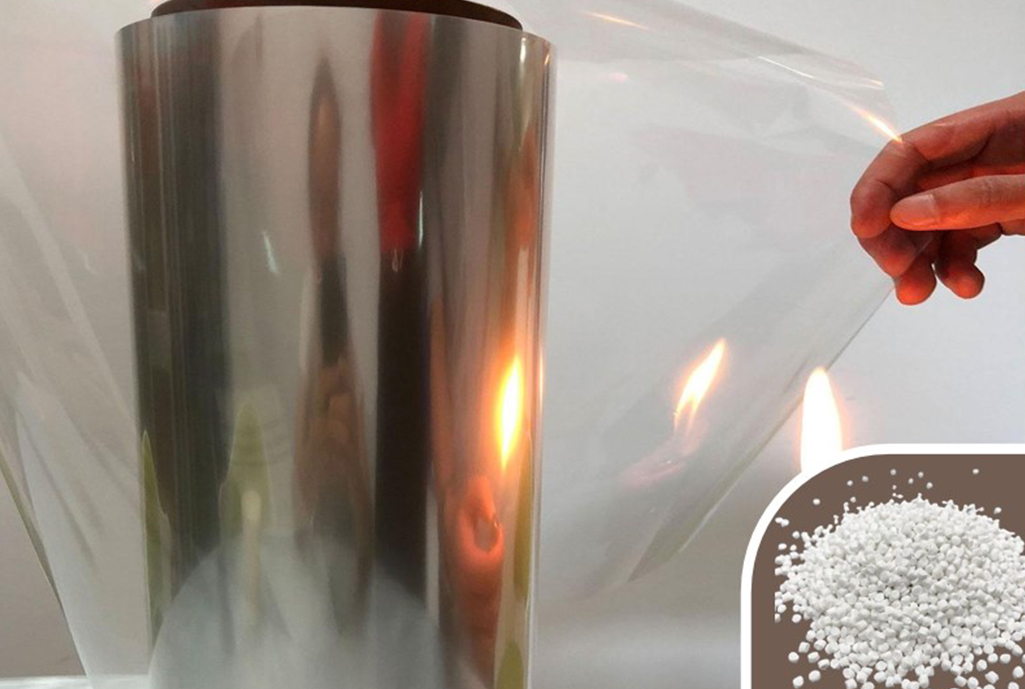
ماستر مثبطات اللهب (يسمى غالبًا ماستر FR أو ماستر مثبطات الحريق) عبارة عن حبيبات مركزة مصنوعة عن طريق خلط إضافات مثبطات اللهب، وراتنج حامل ومساعدات المعالجة من خلال البثق المزدوج اللولب. يمكنك مزج هذه الكريات مع البوليمر الأساسي الخاص بك أثناء قولبة الحقن أو البثق أو نفخ الفيلم. نظرًا لأن المادة المضافة منتشرة بالفعل بشكل متساوٍ في الحبيبة، فإنها تنتشر بشكل أفضل بكثير في الجزء الأخير مما لو أضفت مسحوقًا سائبًا مباشرة إلى الماكينة.
تعمل إضافات مثبطات اللهب بعدة طرق. يطلق البعض غازات تعمل على تخفيف الأكسجين حول اللهب. ويشكل البعض الآخر طبقة متفحمة على السطح تمنع الحرارة وتمنع البلاستيك المنصهر من تغذية النار. يمتص بعضها الحرارة عن طريق التحلل ماصًا للحرارة، مما يبرد المادة إلى ما دون نقطة الاشتعال. يستخدم الأصبغة الجيدة واحدة أو مجموعة من هذه الآليات، اعتمادًا على البوليمر الأساسي.
لماذا نستخدم الأصبغة الرئيسية بدلاً من البودرة السائبة؟
- معالجة أنظف، مع غبار أقل في ورشة العمل وفقدان أقل للمواد.
- تشتت أكثر اتساقًا، مما يعني نتائج اختبار لهب أكثر استقرارًا.
- سهولة الجرعات باستخدام وحدة التغذية القياسية، حتى تتمكن من ضبط النسبة دفعة تلو الأخرى.
- تعقيد أقل للمخزون، نظرًا لأن دفعة رئيسية واحدة يمكن أن تخدم عدة درجات من المنتجات.
الأنواع الرئيسية من مثبطات اللهب ماستر
ليست كل الأصبغة البلاستيكية المقاومة للهب هي نفسها. تحدد الكيمياء الداخلية التكلفة ومستوى الدخان والتأثير على الخواص الميكانيكية وما إذا كان المنتج يلبي القواعد البيئية. يقارن الجدول أدناه الأنواع الأكثر شيوعًا.
| اكتب | المكونات النشطة النموذجية | الراتنجات الأساسية المشتركة | الميزة الرئيسية | القيد الرئيسي |
| المهلجنة (البروم والأنتيمون) | المركبات المبرومة مع ثالث أكسيد الأنتيمون | PP، PS، ABS، PBT، PA | كفاءة عالية بجرعة منخفضة | مزيد من الدخان والغازات المسببة للتآكل وتشديد اللوائح |
| خالي من الهالوجين والفوسفور والنيتروجين (منتفخ) | بولي فوسفات الأمونيوم ومشتقات الميلامين | ب، بي، إيفا | دخان منخفض، صديق للبيئة | تحميل أعلى، حساس للرطوبة |
| هيدروكسيد المعدن | هيدروكسيد الألومنيوم، هيدروكسيد المغنيسيوم | كابلات PE، EVA، PVC | سمية ودخان منخفض جدًا | يحتاج إلى تحميل من 50 إلى 65 بالمائة، مما يضر بالمتانة |
| على أساس الفوسفات | فوسفات ثنائي إيثيل الألومنيوم مع عوامل التآزر | السلطة الفلسطينية، بت، بيت | يعمل في هندسة اللدائن، خواص كهربائية جيدة | تكلفة أعلى |
إن الأصبغة الرئيسية المقاومة للهب الخالية من الهالوجين هي الاختيار المتنامي
يطلب العديد من المشترين الآن على وجه التحديد الحصول على مثبطات اللهب الخالية من الهالوجين بسبب قواعد RoHS وREACH وقواعد المشتريات الخضراء للعملاء. وينتج دخانًا أقل سمية أثناء الاحتراق، وهو أمر مهم في المباني العامة والقطارات ومراكز البيانات والأجهزة الإلكترونية الاستهلاكية. وتتمثل المفاضلة في مستويات إضافة أعلى وتجفيف ومعالجة أكثر دقة، وهو ما نغطيه أدناه.
مطابقة الأصبغة الرئيسية مع الراتنج الأساسي الخاص بك
السبب الأكثر شيوعًا لفشل مثبطات اللهب هو عدم التطابق بين الراتنج الحامل والنظام الإضافي والبوليمر الأساسي. لن تمتزج الأصبغة الرئيسية المصنوعة على حامل PP جيدًا مع مادة البولي أميد، كما أن المادة المضافة التي تتحلل عند 220 درجة مئوية سوف تتحلل في راتنج معالج عند 260 درجة مئوية. تحقق دائمًا من هذه النقاط قبل الطلب.
دليل الاقتران العملي
- مادة البولي بروبيلين (PP): أصبغة منتفخة خالية من الهالوجين لأغطية الأجهزة، أو أنواع البروم والأنتيمون حيث تكون التكلفة هي الأولوية.
- البولي إيثيلين (PE) وEVA: خليط من هيدروكسيد المعدن أو الفوسفور والنيتروجين لتغليف الكابلات والأنابيب والأفلام.
- ABS وHIPS: لا تزال الأنظمة المعالجة بالبروم شائعة في أجهزة التلفزيون والإلكترونيات؛ اطلب خيارات خالية من الهالوجين عندما تتطلب قواعد التصدير ذلك.
- مادة البولي أميد (PA6، PA66): أنظمة الفوسفات أو الفوسفور الأحمر التي يمكنها التعامل مع درجات حرارة المعالجة العالية.
- PBT وPET: خليط رئيسي قائم على الفوسفات للموصلات وأجزاء المفاتيح التي تحتاج إلى مقاومة سلك التوهج.
ما هو مقدار ماستر مثبطات اللهب الذي يجب عليك إضافته؟
تعتمد الجرعة على تصنيف مثبطات اللهب الذي تحتاجه، وسمك جدار الجزء والراتنج الأساسي. يصعب تمرير جزء رفيع يبلغ سمكه 0.8 مم مقارنة بجزء يبلغ سمكه 3 مم، نظرًا لوجود مادة أقل لتشكيل طبقة شار واقية. الأرقام الواردة أدناه هي نقاط بداية نموذجية، وليست ضمانات؛ تأكد دائمًا من عينات الاختبار الخاصة بك.
| الراتنج الأساسي | تصنيف الهدف | إضافة ماستر نموذجية | ملاحظات |
| PP (خالي من الهالوجين) | UL94 V-2 إلى V-0 | 20 إلى 30 بالمائة | قم بتجفيف الصبغة الرئيسية قبل الاستخدام |
| PP (البروم والأنتيمون) | UL94 V-0 | 8 إلى 15 بالمئة | مشاهدة تآكل المسمار عند درجة حرارة عالية |
| مجمع كابل PE | دخان منخفض، مؤشر الأكسجين فوق 30 | 40 إلى 60 بالمائة | اضبطه باستخدام المتوافق |
| ABS | UL94 V-0 | 12 إلى 20 بالمائة | تنخفض قوة التأثير، لذا تحقق من التأثير المحزز |
| PA6 (مملوء بالزجاج) | UL94 V-0 عند 1.6 ملم | 15 إلى 25 بالمئة | حافظ على التحكم في درجة حرارة الذوبان |
قم بإجراء اختبار السلم قبل الإنتاج الكامل
هناك طريقة بسيطة لتجنب الإفراط في الإنفاق وهي سلم الجرعة. قوالب اختبار القضبان عند ثلاثة أو أربعة مستويات إضافة، على سبيل المثال 15 و20 و25 و30 بالمائة، ثم إرسالها لاختبارات الحرق العمودي ومؤشر الأكسجين UL94. اختر أدنى مستوى يمر بهامش أمان. تجد العديد من المصانع أن آخر 3 إلى 5 بالمائة من المواد المضافة تضيف الكثير من التكلفة بينما تحسن النتائج بشكل طفيف فقط.
نصائح المعالجة للحصول على نتائج مستقرة
حتى الأصبغة الرئيسية المقاومة للحريق عالية الجودة يمكن أن تعطي أجزاء رديئة إذا كانت العملية خاطئة. تأتي معظم المشاكل من الرطوبة وارتفاع درجة الحرارة والخلط غير المتساوي، ومن السهل التحكم في هذه المشاكل الثلاثة بمجرد أن تعرف ما يجب مشاهدته.
الإعدادات الرئيسية للتحقق
- التجفيف: يتم تجفيف الصبغة الرئيسية المعتمدة على الفوسفور والنيتروجين والبولي أميد لمدة تتراوح من 2 إلى 4 ساعات عند درجة حرارة 80 إلى 100 درجة مئوية لمنع ظهور الخطوط والفقاعات السطحية.
- درجة الحرارة: حافظ على درجة حرارة الذوبان أقل من نقطة تحلل المادة المضافة، وعادة ما تكون من 200 إلى 230 درجة مئوية للأنظمة المنتفخة في PP.
- مدة المكوث: تجنب ترك مادة مصهورة في البرميل أثناء التوقف، لأن التسخين الطويل يمكن أن يؤدي إلى إطلاق الغاز وتغير لون الأجزاء.
- الخلط: امزج الكريات مسبقًا في خلاط أسطواني أو استخدم وحدة الجرعات الوزنية بحيث تظل النسبة دقيقة خلال التشغيل.
- العناية بالمعدات: بالنسبة للأنواع المهلجنة، استخدم براغي وبراميل مقاومة للتآكل، وقم بتطهير الآلة بمادة صمغية نظيفة بعد الإنتاج.
المشاكل الشائعة وكيفية إصلاحها
عند فشل إحدى الدُفعات، قم بالتعامل مع الأسباب المحتملة بالترتيب بدلاً من مجرد إضافة المزيد من الدُفعة الرئيسية. يسرد الجدول أدناه المشكلات التي نراها في أغلب الأحيان وأسرع الحلول.
| مشكلة | السبب المحتمل | الإصلاح العملي |
| فشل UL94 على الجدران الرقيقة | جرعة منخفضة جدًا أو تشتت ضعيف | ارفع الإضافة بنسبة 2 إلى 3 بالمائة أو أضف مؤازرًا |
| خطوط فضية سطحية | الرطوبة في الكريات | جفف جيدًا واحتفظ بالقادوس مغطى |
| تتحول الأجزاء إلى اللون الأصفر أو البني | درجة حرارة الذوبان مرتفعة جدًا | خفض درجات حرارة البرميل وتقصير وقت البقاء |
| أجزاء هشة | تحميل حشو عالي يقلل من المتانة | أضف عامل تقوية أو قم بالتبديل إلى نظام أكثر كفاءة |
| مسحوق أبيض على السطح (مزهر) | الهجرة المضافة أو امتصاص الرطوبة | استخدم درجة منخفضة الهجرة وقم بتخزينها في عبوة محكمة الغلق |
المعايير والشهادات التي يجب طلبها
تعتبر الصبغة الرئيسية المقاومة للهب مفيدة فقط إذا اجتاز الجزء النهائي الاختبار الذي يهتم به عميلك. قبل تقديم طلب، تعرف على المعيار الذي ينطبق على منتجك واطلب من المورد مطابقة تقارير الاختبار على راتينج وسمك مماثل.
- UL94: التصنيف الأكثر شيوعًا للأجزاء البلاستيكية في الأجهزة الإلكترونية والأجهزة (HB، V-2، V-1، V-0، 5VA).
- اختبار سلك التوهج (IEC 60695): مطلوب للعديد من الأجهزة المنزلية وأجزاء الموصلات.
- مؤشر الأكسجين الحدي (ISO 4589): يستخدم على نطاق واسع للكابلات ومواد البناء.
- الامتثال لـ RoHS وREACH: مطلوب للمنتجات المباعة في أوروبا وللعديد من العلامات التجارية العالمية.
- معايير البناء والنقل: مثل EN 13501 لمنتجات البناء و EN 45545 لمركبات السكك الحديدية.
كيفية اختيار مورد موثوق لمقاومات اللهب للأصبغة الرئيسية
سعر الكيلوغرام هو وسيلة سيئة لمقارنة الموردين. إن الأصبغة الرئيسية الأرخص التي تحتاج إلى إضافة 30 بالمائة تكلف أكثر من الأصبغة الأفضل التي تعمل بنسبة 20 بالمائة. قارن تكلفة الجزء النهائي، واحكم على المورد بناءً على النقاط التالية.
- اطلب عينات واختبرها في تصميم الراتنج والماكينة والأجزاء الخاص بك، وليس فقط في ورقة البيانات.
- اطلب شهادة تحليل لكل دفعة وتحقق من اتساق مؤشر تدفق الذوبان والمحتوى الإضافي.
- تحقق مما إذا كان بإمكانهم تخصيص الراتنج الحامل واللون والجرعة لتطبيقك.
- تأكد من توفر الدعم الفني عند مواجهة مشكلات المعالجة أو الاختبار.
- اسأل عن التغليف، مثل الأكياس المقاومة للرطوبة، وعن الحد الأدنى لكمية الطلب والمدة الزمنية.
الأفكار النهائية
يتم اختيار المادة المثبطة للهب المناسبة من خلال أربع خطوات: مطابقة الكيمياء مع الراتنج الأساسي الخاص بك، وتعيين الجرعة من خلال اختبار السلم، والتحكم في التجفيف ودرجة الحرارة أثناء المعالجة، والتحقق من النتائج وفقًا للمعايير التي يطلبها عميلك. سواء اخترت الأصبغة الرئيسية المقاومة للهب الخالية من الهالوجين لأسباب بيئية أو الأصبغة المهلجنة بسبب التكلفة، فإن الاختبار على خط الإنتاج الخاص بك هو الطريقة الوحيدة للتأكد. ابدأ بدفعات تجريبية صغيرة، وسجل نتائجك، واعمل مع مورد يمكنه تعديل الصيغة وفقًا لاحتياجاتك.


بيانات المتصل
عنوان:رقم 166، طريق تشنغ قونغ، منطقة التنمية الاقتصادية، مقاطعة جياشان، مدينة جياشينغ، مقاطعة تشجيانغ
هاتف: +86-0573-89103923 / +86 182 6841 1181
بريد إلكتروني: globalmarketing@xusen.com
رابط سريع
منتج
مركز الأخبار